行业新闻
汽车行业供应商Voestalpine公司将GOM公司的ATOS Triple Scan系统应用在其生产过程 的各个阶段,以实现有效的质量管理,并由此得以缩短生产周期、提高产量。
Voestalpine Automotive Components公司位于德国施瓦 本格明德(Schwäbisch Gmünd),作为技术**的汽车 车身部件制造商,致力于生产复杂的结构零部件和车身 壳体。Daimler、Porsche、BMW和Audi等知名企业均信 赖Voestalpine在钣金件领域模具试模和批量生产的丰富 经验。
在生产中,他们采用的是厚度为0.6mm至2.5mm的板 材,生产约370种不同的零部件。正因如此,在模具试模 过程中,光学计量技术更体现出其关键优势,在批量生产之前的冷成型和热成型工模具生产过程中,GOM公司的ATOS Triple Scan系统就已在试模时用于完全数字化处 理**冲压零部件。
通过GOM软件,可明确显示零部件公差,便于了解其是否处于公差范围以内,掌握必须对模具的哪些位置进行修正,有助于仿真数据对比及模具快速修正。“如果工模具需要微调,我们可以基于测量系统中的STL数据集直接进行铣削。”计量部门负责人Daniel Schiller先生解释道。“在涉及大幅修正时,可以基于扫描数据进行表面重建。”此外,ATOS系统生成的STL多边形网格为逆向工程奠定了**的数据基础。正因如此,工模具CAD始 终保持最新状态,在缩短生产周期的同时,还可提高零部件质量。
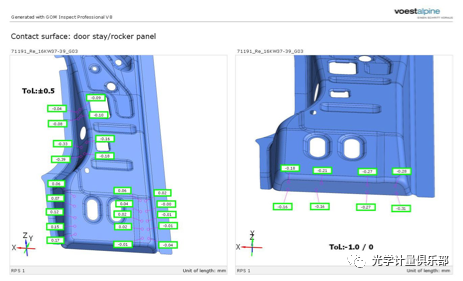
速度优势及其数据完整性和**性优势利用ATOS实现非接触式测量的另一大优势是可始终提供数字化数据。接触式测量法需要预定义测量点,无法捕捉部件几何形状中其他的点。而ATOS系统每次扫描可测 多达1600万个点,既加快了测量速度,又确保数据的**性和完整性。“这一特点非常关键,其优势将在后续 生产阶段遇到难题和困扰时体现。”Daniel Schiller先生 表示。这时,已经数字化处理了所有所需数据,随时可供使用,无需进行重新安装和测量。“全场型面视效对于后续手动修正工模具十分有用。”施瓦本格明德的测 量人员使用移动方便的ATOS Triple Scan系统在生产过程 中完整扫描工模具。测量头被从机器人头部拆下,固定到移动式支架上,这些操作在几分钟内就可完成。正因如此,可直接在生产车间就虚拟装配各种工模具部 件,检查比如工模具顶部和底部的组装,检验它们的偏置和形状闭合情况。
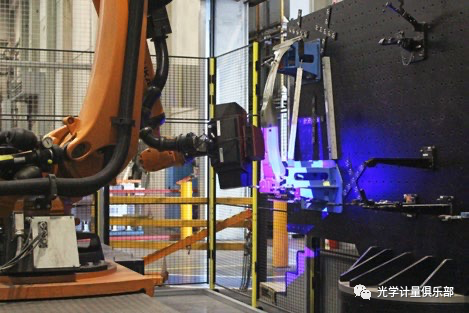
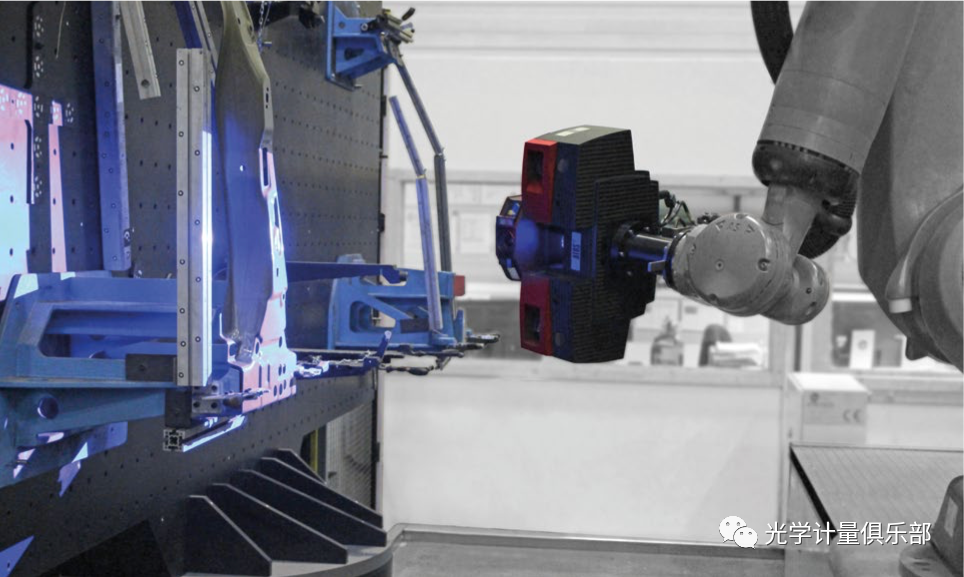
自动化的批量生产检测工模具的全场型面测量只是ATOS在Voestalpine的众多应用范围之一。另一应用重点是对部件批量生产进行监 控。这时,机器人制导的测量头直接放置在生产车间冲压生产线处,以免到计量室的远程之累。
在批量生产监控过程中,冷成型和热成型零部件均要接受测量。测量物范围十分广泛,从A柱、B柱、C柱、横 梁、侧梁一直到车身侧板和车门均涵盖在内。
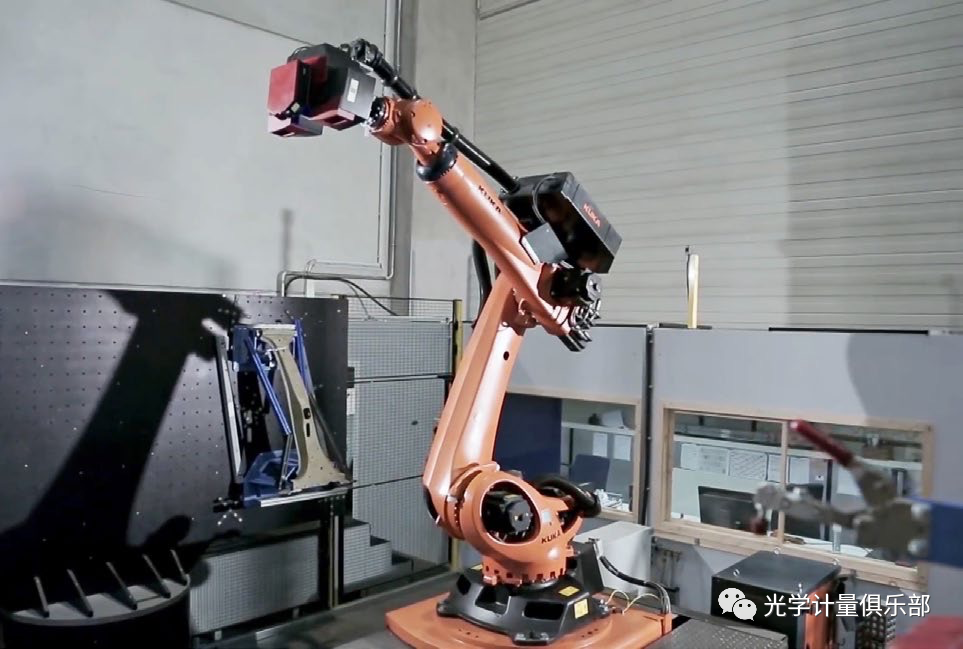
在批量生产之前,将预定义的测量点输入GOM Inspect 软件,以便接下来可进行自动化测量。“ATOS Triple Scan系统的优势还体现在经济效益上,当需要第二次重 复测量时,ATOS数据的可重复使用性便体现其优势”, 计量专家解释说。“当冲压部件上不少于100个测量点 时,很显然就是GOM系统大显身手的时候了,需要对其进行GOM化”,他笑称。除了测量点数量,零部件的几 何形状和板材厚度等因素也促成应该选用三维扫描仪。对于那些几何结构复杂的零部件,也可全面测量类似孔 样和剪切值等典型特性。
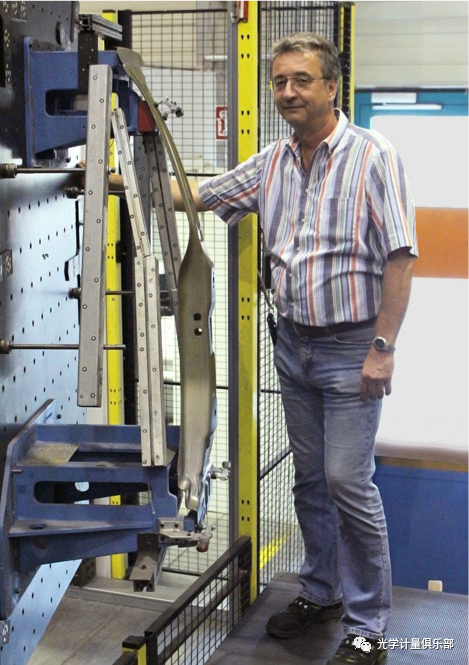
在科技和工业品行业,Voestalpine集团全球**,他们致力于材料研发和材料加工。位于德国施瓦本格明 德的Voestalpine Automotive Components Schwäbisch Gmünd GmbH & Co. KG公司拥有该集团的热加工开发中心,员工总数约800名,负责开发、生产和销售用于汽车行业的冲压零部件。光学三维测量实现了零部件的全场型面测量并且测量速度快,这种方法可满足Voestalpine的要求。所有生产部门在批量生产的各个阶段均能收到PDF文件形式的测量报告。这意味着冲压车间的员工可随时对零部件进行检 测,确认尺寸精度是否处于公差范围内,是否满足质量 要求。
生产过程优化带来竞争优势 回顾以往,三维扫描仪已经证实了自身的价值,尤其它 可对工模具和冲压零部件进行全场型面数字化处理,并能在批量生产过程中进行测量,优势明显。移动式ATOS 测量设备被集成到生产过程之后,帮助Voestalpine实施全面的质量管理机制,以确保高产量和始终如一的高品质。